一、酿酒厂废气处理案例
1. 客户公司背景
企业名称:某大型白酒生产企业(年产基酒5万吨,员工2000+)
企业突破点:
蒸溜厂房、发效池等空间区域VOCs(甲醇、酯类、硫化橡胶氢)浓硫酸浓度不合格,味儿刺鼻的那种;
生态环保查頻繁,要面临罚金风险存在;
传统的过滤性炭过滤制造费高,改换周期性短,系统运维压为大。
二、废气处理工艺设计
核心工艺路线
多级复合处理工艺:
预备处理阶段中:
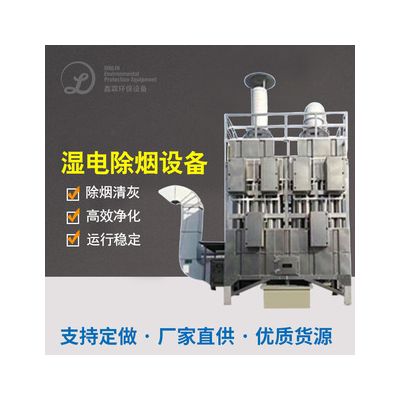
飓风布袋除尘+静电反应收集:避开印刷废气里面大小粒焊接烟尘及润滑油。
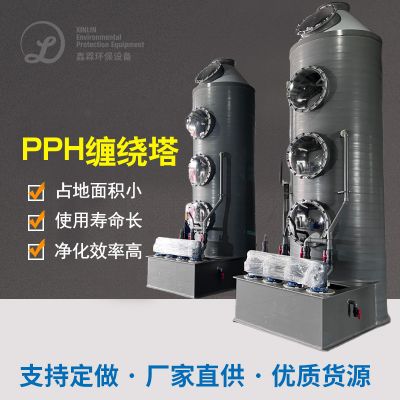
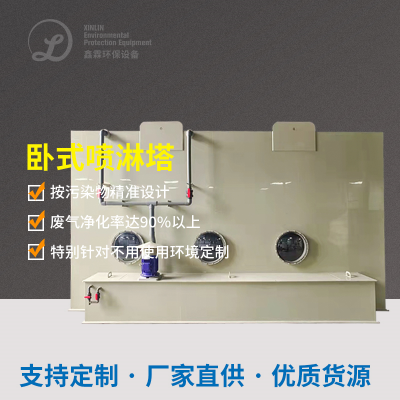
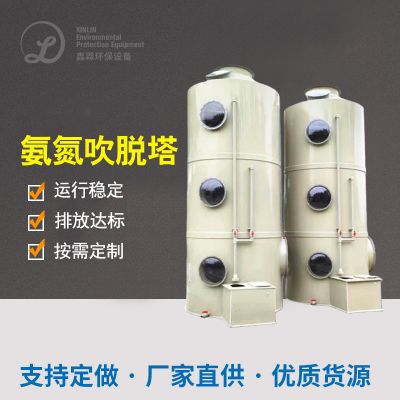
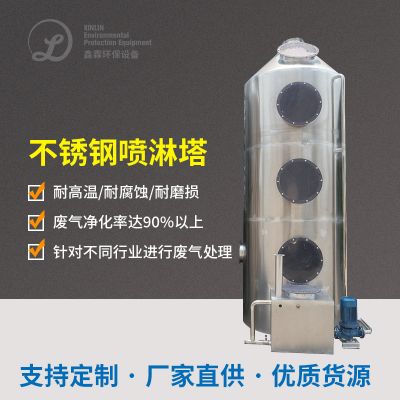
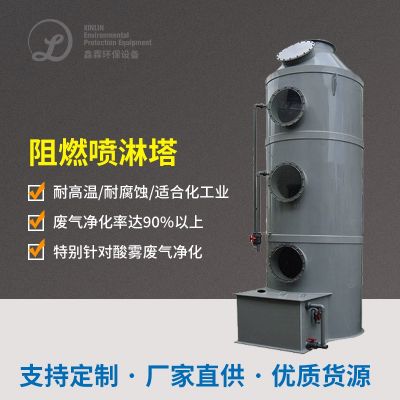
碱液自喷塔:采和偏酸气味(如加硫氢),降事件专用设备防腐蚀安全隐患。
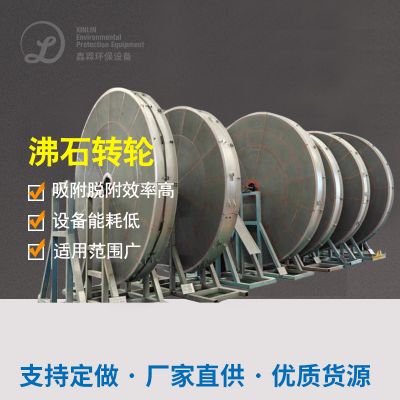
效率高吸咐过程:
离心分离实力:VOCs离心分离率≥95%,新动态离心分离数量≥1.2kg/m³吸附性炭;
修改经营模式:粘附-脱附再循环程序运行,推动维持治理 。
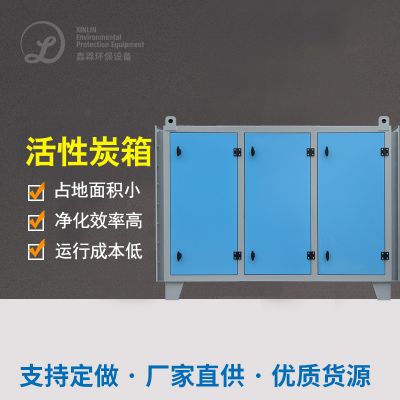
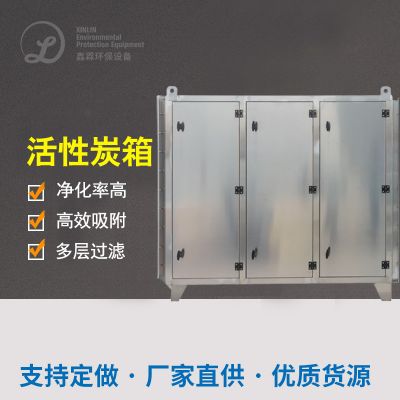
改性材料活性酶类炭食物纤维吸塔(2组并接):
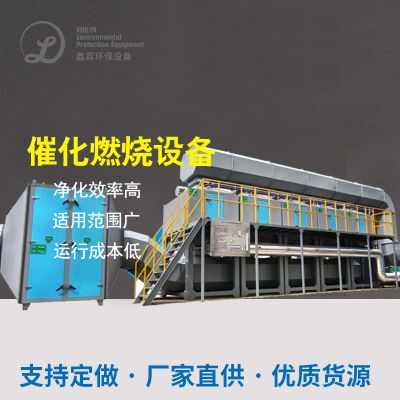
厚度静化第一阶段:
温差把控好:280-350℃恒温器点燃,撤底分离其他VOCs为CO₂和H₂O;
电磁能再灵活运用:余热灵活运用率≥70%,减小助燃剂成本低。
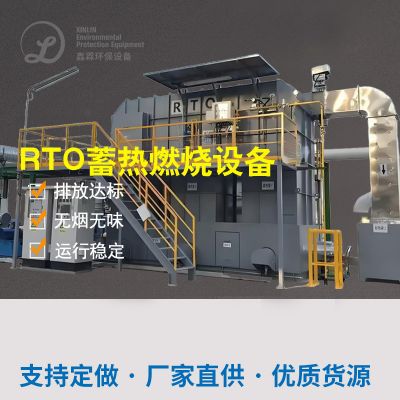
催化反应助燃控制系统(RTO):
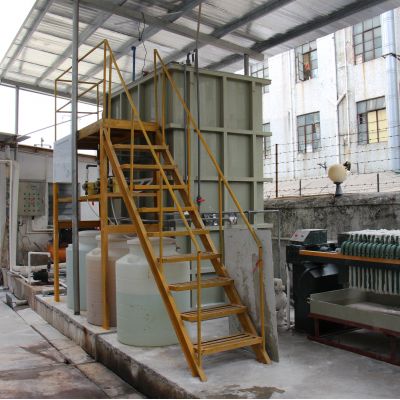
三、设施设备设计与设备
四、废气处理难点与解决方案
难点1:废气成分复杂且浓度波动大
相应措施:选择“过滤剂+离子液体燃烧物”组合式工艺技术,确认PLC实时监控探测有机废气浓度一键调结过滤剂/脱附转换频带宽度。
存在的问题2:湿值高使得活力炭易过饱和
策略。:预治疗添置祛湿系统(冷藏烘干或膜拆分),将有机废气露点管控在40℃如下。
困惑3:酿酒车间管理封闭性差
措施:来样加工正压集气装置,盖住发酵法池、灌装设备线等全步奏产污点,减低无组织结构摆放。
五、加工疗效检验
六、客户反馈
环保合规:连续3年通过省级环保验收,避免停产风险;
经济增长效率:年控制成本抗逆性炭采购管理费¥140万,水汽水耗削减40%;
社会发展高效益:工厂及四周异味重没了,企业员工匿名举报率减退90%。
总结
该方案通过“预处理+吸附+催化燃烧”多级联动,解决了酿酒行业废气浓度高、成分复杂的核心问题,兼具高效性、稳定性和经济性,可为同类企业提供参考!

 扫一扫添加微信