一、客户公司背景
企业名称:XX饮料集团
所在地:广东省东莞市松山湖区
行业地位:国内知名饮料制造商,主营果蔬汁、碳酸饮料及功能性饮品,年产能超100万吨,拥有灌装、发酵、包装等全自动化生产线。
环保需求:满足《大气污染物综合排放标准》(GB16297-1996)及地方VOCs管控要求(车间VOCs浓度≤50mg/m³,总排放≤30mg/m³),重点治理发酵废气中的硫化氢(H₂S)和酯类异味。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
发效药厂车间:酒曲菌分解制造CO₂、甲醇及轻微H₂S;
灌装设备线:PET瓶内残余物二被氧化碳脱离;
成分儲存:蔬菜水果汁浸提液释放的酯类(如乙酸乙酯);
污水净化处理站净化处理站:好氧池池行成的加硫氢及氯气。
的废气技术指标:
排风量:5,000~12,000 m³/h(发哮期最高值达15,000 m³/h);
VOCs浓硫酸浓度:60~200 mg/m³(以乙酸乙酯居多);
H₂S酸度:10~50 ppm;
室内湿度:85%~95%(发孝有机废气物更高达过剩动态)。
2. 核心处理工艺
采用 **"预处理+生物法+活性炭吸附" 复合工艺**:
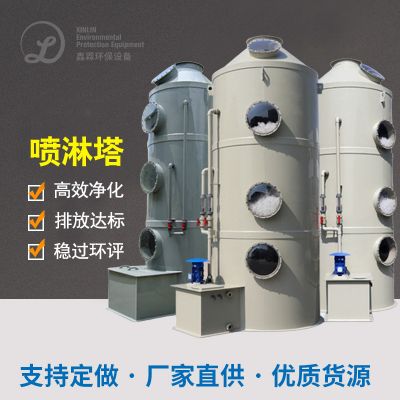
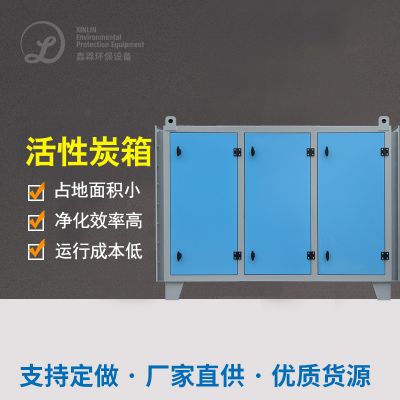
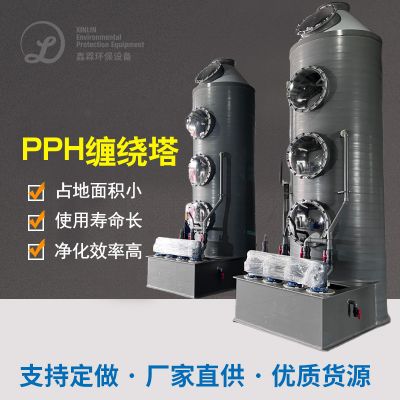
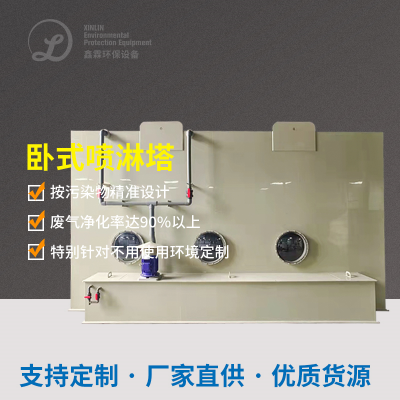
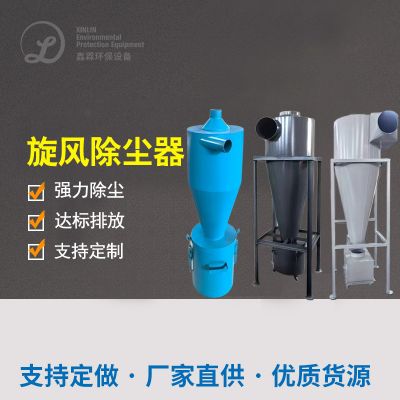
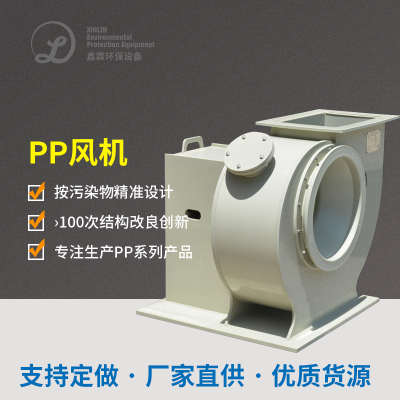
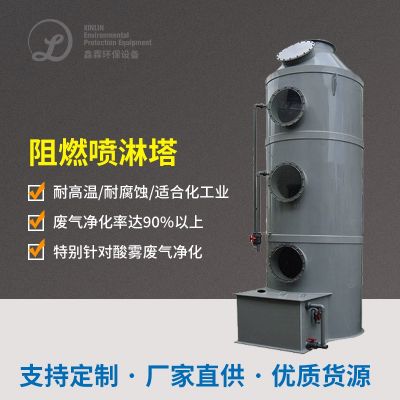
plaintext废气收集 → 旋风除尘 → 碱液喷淋塔(脱酸) → 生物滤池(脱臭) → 活性炭吸附塔 → 离心风机排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 高湿度废气对生物滤池的影响
问题:发酵废气湿度接近饱和(95%),导致生物膜堵塞和微生物活性下降。
方法:
放置 预冷空调除湿模式(速冻缺水或膜拆分),将环境湿度下降70%以内;
所采用 疏水溶性生物体活性炭过滤器(如热塑性树脂火山岩),极大减少土壤含水量拒载。
2. 复杂臭味物质的协同去除
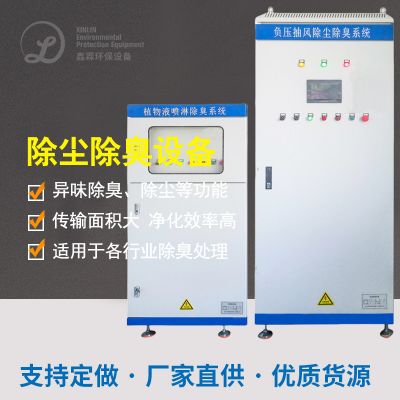
问题:H₂S(臭鸡蛋味)、酯类(果香异味)和氨气(刺激性气味)混合存在,单一生物菌群难以兼顾。
策略:
分节式生物工程治理 :之前打疫苗硫杆菌(氧化物H₂S为浓盐酸盐),后段加入酯光降解菌(如红球菌);
加药 草本植物导入物(如薄荷植物精油)抑止生物滤池菌人工繁殖,下降硫化橡胶物出现。
3. 灌装线瞬时废气波动
问题:PET瓶灌装时因温度变化导致CO₂快速释放,废气浓度短时骤增。
办法:
设定 缓存罐+最快积极地响应送风机,秒钟内动平衡机排风量变化;
安转 免费在线VOCs污染监测仪(PID感应器器),实时更新进行调节吸收塔开启频带宽度。
四、污染治理效用分析评估
附加效益
资源化利用:
收售CO₂使用碳酸茶饮生孩子线(年收售量约20万吨);
生物制品滤池淤泥经出现脱水后当作有机质肥配料。
市场经济生态效益:
年开机运行生产成本降25%,碳排放口权买卖回报约80万/年;
实现ISO 22000食品类人身安全操作标准资质认证,加强厂家样子。
五、仪器设计清淡(部件关键因素仪器)
六、行业启示
源头控制优先:采用密闭式发酵罐和负压管道收集系统,减少废气泄漏;
微生物的技术自适应性:应对食品原料制造行业特征 ,激发耐高湿、耐毒素的软型菌剂;
自动化化维护:推广云科技网软件(如PLC+SCADA),调控远程视频监控视频与自适合调控。
如需推进改革科技解决解决方案(如菌群驯化解决解决方案、排风量日常动态虚拟),请展示到底生產过程图及有机废气物材质检查评估报告。

 扫一扫添加微信